
AS Schweißautomation für Blechteile im XXL-Format [6000 x 2500 mm Arbeitsfläche]
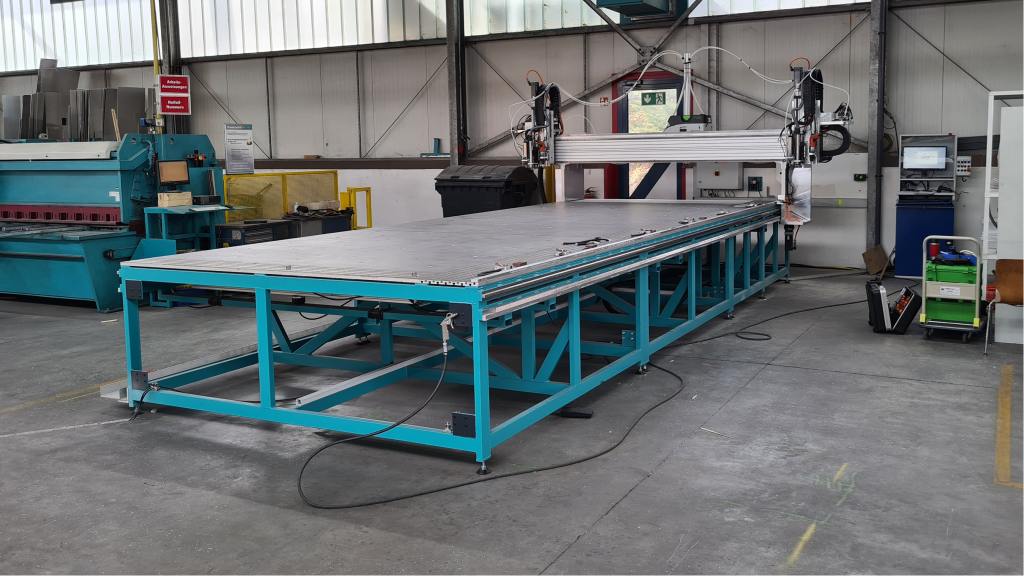
Diese Bolzenschweiß-CNC verfügt mit 6000 x 2500 mm über den bisher größten Arbeitsbereich für das Bolzenschweißen in der Blechfertigung. Damit ist sie ideal geeignet, um Bolzen auf große Fassadenbleche zu schweißen. Zur Positionierung des Werkstücks gibt es Werkstückanschläge und eine pneumatische Werkstückspannung. Das Einlegen des Werkstücks erfolgt bei dieser Standardautomation durch den Bediener. Damit sich die Werkstücke leichter auf dem Arbeitstisch bewegen lassen, wurden pneumatische Kugelrollen verbaut, die per Fußschalter aktiviert und deaktiviert werden.
Da die Maschine über eine Z-Achse verfügt, kann sie sowohl gekantete als auch flache Bleche bearbeiten. Verarbeitet werden können Aluminium-, Stahl- und verzinkte Bleche.
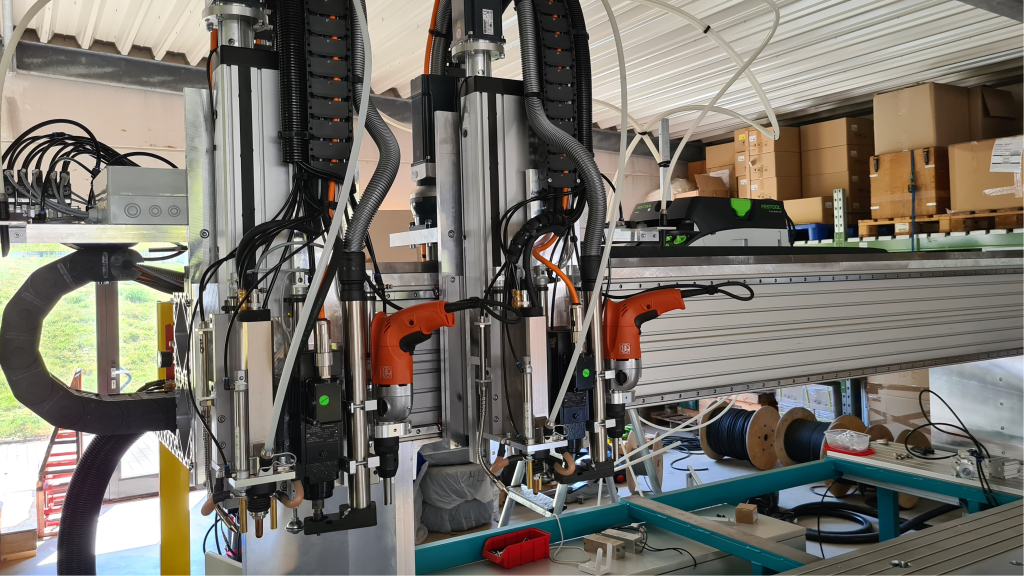
Die Anlage verfügt über zwei Schweißköpfe des Modells AS Ak1. Dadurch können ohne Umrüstzeiten zwei verschiedene Bolzensorten auf ein Werkstück geschweißt werden. Alternativ können die beiden Kopfeinheiten mit dem gleichen Bolzendurchmesser parallel arbeiten. Bei vielen Schweißbolzen auf einem Werkstück verkürzt sich die Bearbeitungszeit dadurch erheblich.
Neben dem Schweißkopf besteht jede Kopfeinheit aus einem Fräser und einem Senker. Der Fräser ist vor allem bei Aluminiumwerkstücken wichtig: Er bereitet die Schweißstelle in einem ersten Arbeitsschritt vor, indem er die Aluminiumoxidschicht durch minimalen Spanabtrag entfernt. Das Senken ist dagegen ein nachgelagerter Arbeitsschritt. Es dient dazu, die beim Spitzenzündungsprozess entstehenden Schweißspritzer rund um die Schweißung zu entfernen. Auch das ist vor allem bei Aluminium notwendig, da der Spritzerkranz dort besonders ausgeprägt ist. Zum Abblasen der Späne ist ein Gebläse vorhanden.
Verbaut sind zwei AS 1200 CNC Schweißgeräte mit Schweißdatenüberwachung. Damit ist eine Überwachung des Schweißprozesses möglich: Über eine IO/NIO-Klassifizierung erhält der Anwender automatisch die Information, ob eine Schweißung abweicht. Die Daten werden auf einer SD-Karte gespeichert. Optional stehen für die Schweißdatenüberwachung und die Maschinendaten Schnittstellen wie OPC UA, PROFINET und MQTT zur Verfügung.
Die Bolzenzuführung erfolgt vollautomatisch und überwacht über das neue digitale Bolzenzuführsystem VBZ 5100. Einfach die Bolzen aus der Tüte direkt in das Vereinzelungssystem geben, und schon werden sie vollautomatisch vereinzelt und im Prozess passend dem Schweißkopf zugeführt.
Da eine solch komplexe Automation schnell viele Komponenten umfasst, die den Programmieraufwand stark erhöhen würden, bieten wir die AS CAM Software mit integriertem DXF- bzw. STEP-Postprozessor an. Sie wird individuell auf jedes Automationsprojekt zugeschnitten und erleichtert dem Anwender die Programmerstellung, indem sie diese automatisch übernimmt. Mit wenigen Klicks legen Sie die Rahmenbedingungen der Fertigung fest, und mit der hinterlegten Werkstückzeichnung ist die Maschine in wenigen Sekunden einsatzbereit.
Für diese Anlage wurde außerdem ein spezieller Algorithmus zur Wegoptimierung entwickelt, damit der Prozess möglichst zeiteffizient abläuft. Er ermöglicht zum einen das gleichzeitige Schweißen auf einer Werkstückachse. Zum anderen ermittelt er den kürzestmöglichen Weg und sorgt dafür, dass so viele Bolzen wie möglich gleichzeitig geschweißt werden. So können Kopfeinheit 1 und 2 z. B. auch abwechselnd arbeiten, wenn die Bolzen nicht auf einer Achse liegen, um die Prozesszeit zu minimieren. Die erstellten Programme lassen sich automatisch in einem Dateisystem ablegen, ebenso Bilder, die zeigen, wie die Werkstücke in die Anlage eingelegt werden müssen. Zusätzlich kann eine Einrichtanleitung für den Bediener erzeugt werden.
Die Anlage kann über das HMI im Automatik- und im Handbetrieb gefahren werden. Das HMI lässt sich dabei über den Touchscreen oder über Maus und Tastatur bedienen.
Außerdem sind bei diesem System Niederhalter verbaut. Sie sorgen dafür, dass der Schweißkopf nach dem Schweißen sauber vom Bolzen abgestreift wird, ohne das Blech anzuheben. Das ist vor allem bei großen und dünnen Blechen wichtig.
